
Materiały biokompatybilne: gatunki metali, limity czystości i specyfikacje zakupu
Inżynier specyfikacji podpisuje partię płyt tytanowych klasy 2, która spełnia wszystkie wymagania certyfikatu walcowni, a sześć miesięcy później gotowy element kręgosłupa nie przechodzi testu zmęczeniowego. Chemia była w normie. Tlen znajdował się w górnej części dozwolonego okna i to wystarczyło, aby zmienić wynik.
Materiały biokompatybilne zachowują się w ten sam sposób. Wyrażenie opisuje wynik zmierzony testami, a nie słowo wydrukowane na certyfikacie. Krótko mówiąc, biokompatybilność to właściwość systemu: materiał, jego powierzchnia, środowisko ciała i czas kontaktu współpracujące ze sobą, oceniane na podstawie standardowych testów, a nie deklarowane przez dostawcę.
Metale, które pomyślnie przeszły te testy, to krótka lista: czysty handlowo tytan, Ti-6Al-4V ELI, stopy kobaltu i chromu, tantal, niob oraz niektóre gatunki stali nierdzewnej i niklowo-tytanowe. Tym, co odróżnia część, która spełnia normę od tej, która uległa awarii, rzadko jest nazwa stopu. Jest to czystość, historia przetwarzania i stan powierzchni.
Co oznacza „biokompatybilny” w praktyce
Organy regulacyjne nie certyfikują materiału jako biokompatybilnego. Oceniają gotowe urządzenie pod kątem normy ISO 10993-1, która sortuje wyroby według rodzaju kontaktu z ciałem, czy to powierzchnia, komunikacja zewnętrzna czy implant, oraz według czasu trwania kontaktu, czy jest on ograniczony, długotrwały czy długoterminowy. Ta kategoryzacja decyduje, które badania mają zastosowanie: cytotoksyczność, działanie uczulające i drażniące, toksyczność ogólnoustrojowa, skutki implantacji i charakterystyka chemiczna z oceną ryzyka toksykologicznego.
Praktyczną konsekwencją jest to, że metal nigdy nie jest po prostu zatwierdzany. Tytan, który nadaje się do trzydziestodniowej śruby kostnej, jest oceniany inaczej niż ten sam tytan w piętnastoletnim trzpieniu biodrowym, a inaczej, gdy pojawia się jako pozostałości zużycia, a nie jako ciało stałe.
Przy zakupie liczą się jeszcze dwa punkty. Chemia w masie i chemia powierzchni to różne kwestie: część może przejść każdy test ekstrakcji na stole laboratoryjnym i nadal uwalniać jony w trakcie użytkowania, jeśli jej warstwa pasywna zostanie uszkodzona lub jej pozostałości zatrzymają pozostałości. Wyniki testów są tak dobre, jak próbka, ponieważ wtrącenia, segregacja i zanieczyszczenie ujawniają się jako zmienność między partiami. Kontrola procesu dostawcy jest zatem częścią danych dotyczących wydajności materiału, a nie odrębnym tematem komercyjnym.
Cztery rodziny materiałów i gdzie metale wciąż wygrywają
Urządzenia mające kontakt z ciałem pochodzą z czterech rodzin. Każdy ma swoją niszę, a kompromisy warto wyraźnie określić przed dokonaniem wyboru.
| Rodzina | Typowe materiały | Mocne strony | Obserwacje | Wspólne urządzenia |
|---|---|---|---|---|
| Metale i stopy | Stopnie tytanu CP od 1 do 4, Ti-6Al-4V ELI, CoCrMo, tantal, niob | Wytrzymałość zmęczeniowa, ciągliwość, dziesięciolecia historii implantów | Uwalnianie jonów pod wpływem zużycia, sztywność znacznie powyżej kości, potencjał uczulający | Trzon bioder, sprzęt kręgosłupa, płytki kostne, implanty dentystyczne |
| Ceramika | Tlenek glinu, tlenek cyrkonu, hydroksyapatyt | Odporność na zużycie, obojętność chemiczna, powłoki przypominające kości | Kruche, ograniczone drogi kształtowania, przyczepność powłoki | Głowy kości udowych, korony zębów, powłoki porowate |
| Polimery | PEEK, UHMWPE, silikon, PLA i PGA | Niski moduł, przezroczystość, przestrajalna degradacja | Noś gruz, pełzanie, wrażliwość na sterylizację | Wkładki łożyskowe, cewniki, szwy, rusztowania |
| Kompozyty | Włókno węglowe PEEK, matryce kolagenowe | Dostosowane właściwości, integracja tkanek | Złożona kwalifikacja, spójność zaopatrzenia | Płytki mocujące, przeszczepy, konstrukcje inżynieryjne |
Metale utrzymują część nośną, ponieważ łączą wytrzymałość zmęczeniową z pasywną warstwą tlenku, która odbudowuje się po uszkodzeniu. Warstwa ta stanowi mechanizm: tytan tworzy TiO2, tantal tworzy Ta2O5, a niob tworzy Nb2O5, a każdy z nich jest stabilny w środowisku bogatym w chlorki. Zastrzeżeniem jest sztywność, ponieważ tytan ma ciśnienie w pobliżu 110 GPa w porównaniu z około 10 do 30 GPa w przypadku kości korowej. Ta luka sprawia, że ekranowanie naprężeń jest problemem projektowym, a nie materiałowym.
Czystość i kontrola śródmiąższowa decydują o wyniku
Po ustaleniu rodziny stopów większość pozostałego ryzyka wiąże się ze składem chemicznym stopu i sposobem obróbki metalu. W przypadku tytanu pierwiastki śródmiąższowe: tlen, azot, węgiel i wodór oraz żelazo kontrolują zarówno wytrzymałość, jak i plastyczność. ASTM F67 wyznacza cztery gatunki komercyjnie czystego tytanu, w którym zawartość tlenu wzrasta z około 0,18 procent w klasie 1 do 0,40 procent w klasie 4, a wraz z nią wzrasta zawartość żelaza. ASTM F136 idzie w drugą stronę w przypadku stopu alfa-beta: Ti-6Al-4V ELI zatrzymuje tlen w pobliżu maksimum 0,13 procent, a żelazo w pobliżu maksimum 0,25 procent, co oznacza wyjątkowo niską zawartość międzywęzłową. Przed złożeniem zamówienia należy potwierdzić limity w stosunku do aktualnej wersji normy.
Te liczby nie mają charakteru akademickiego. Wyższa zawartość tlenu zwiększa granicę plastyczności oraz obniża wydłużenie i odporność na pękanie, więc ciepło mieszczące się w specyfikacji może nadal znajdować się na niewłaściwym końcu krzywej zmęczenia. Węższe okno międzywarstwowe, uzgodnione na piśmie, jest zwykle tańsze niż przeprojektowanie sześć miesięcy później.
Na osobną uwagę zasługuje nikiel. Jest to dobrze znana substancja uczulająca kontaktowo, na którą reaguje znaczna część populacji, dlatego też stopy uwalniające nikiel nie mogą mieć długotrwałego kontaktu ze skórą i dlatego urządzenia niklowo-tytanowe zależą od stabilnej warstwy powierzchniowej ubogiej w nikiel. Kobalt-chrom rodzi podobne pytanie: doskonała odporność na zużycie, ale uwalnianie jonów kobaltu i chromu jest uznaną kwestią długoterminową, a nie teoretyczną.
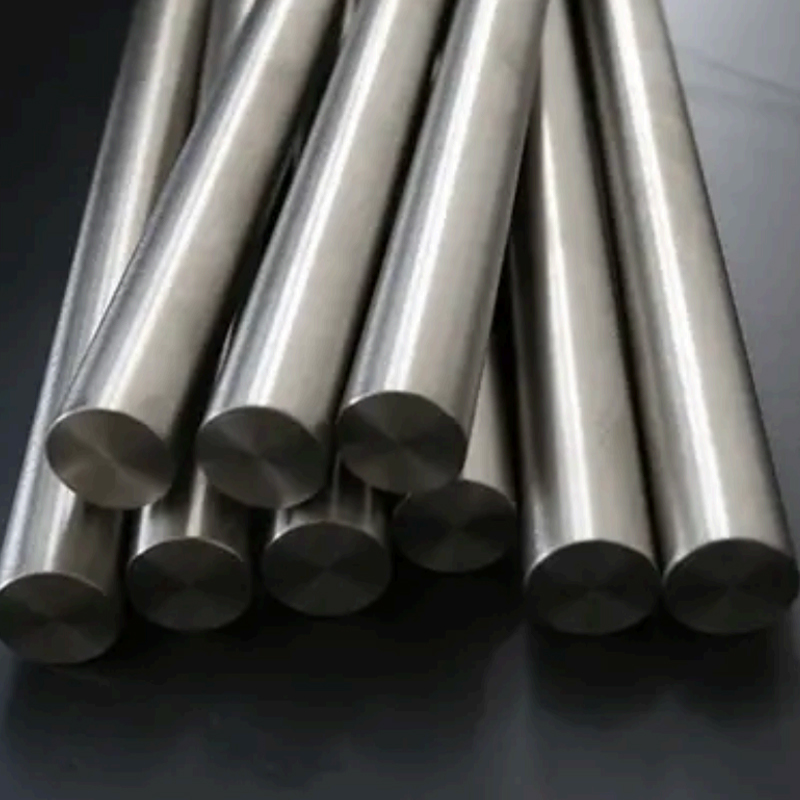 TC4 ELI Maksymalny rozmiar: Możliwość dostosowania Maksymalna waga: Możliwość dostosowania Pakowane w drewniane skrzynie z zapieczętowanymi torbami w środku Zobacz produkt →
Od wlewka do implantu: topienie, obróbka i proszek
Dwóch dostawców może wysyłać ten sam gatunek w ramach tego samego standardu i nadal dostarczać inny materiał, ponieważ norma opisuje miejsce docelowe, a nie trasę.
Topienie i przetapianie
Przetapianie łukiem próżniowym i topienie indukcyjne próżniowo usuwają lotne zanieczyszczenia i rozbijają wtrącenia, a wielokrotne stopienia poprawiają jednorodność. Wlewek jednostopowy może spełniać wymagania tabeli chemicznej i nadal wykazywać segregację, która pojawia się tylko w testach ultradźwiękowych lub w przypadku złego wykończenia maszynowego. Topienie wiązką elektronów wybiera się tam, gdzie priorytetem jest bardzo wysoka czystość, szczególnie w przypadku metali ogniotrwałych, takich jak tantal i niob.
Obróbka termomechaniczna
Kucie, walcowanie i wyżarzanie ustalają wielkość ziarna, równowagę fazową i teksturę, które następnie wpływają na trwałość zmęczeniową i skrawalność. W przypadku Ti-6Al-4V ELI w przypadku implantów wrażliwych na zmęczenie ogólnie preferowana jest drobna, równoosiowa mikrostruktura alfa-beta, podczas gdy w innych zastosowaniach akceptowane są struktury lamelarne lub bimodalne. Certyfikat młyna rzadko to oddaje. Droga procesu i wynikający z niego raport o mikrostrukturze tak.
Surowiec do produkcji przyrostowej
W przypadku implantów drukowanych proszek jest częścią specyfikacji materiału. Rozkład wielkości cząstek, kulistość, zawartość satelitów, płynność, gęstość pozorna i nasypowa oraz pobieranie tlenu podczas ponownego użycia mają wpływ na gotową część. Laserowe stapianie proszków zwykle wykorzystuje od 15 do 45 mikrometrów, a systemy wiązek elektronów od 45 do 105 mikrometrów i w obu przypadkach konieczne jest udokumentowanie zasad ponownego użycia z limitami tlenu, ponieważ przechwytywanie śródmiąższowe w powtarzających się kompilacjach to tryb awaryjny, który pozostaje niewidoczny do momentu pęknięcia próbki testowej.
Wykończenie
Ślady obróbki, przebarwienia i osadzone media są zanieczyszczeniem. Pasywacja zgodnie z ASTM F86, elektropolerowanie i kontrolowana chropowatość powierzchni zmieniają biokompatybilny stop w biokompatybilny komponent.
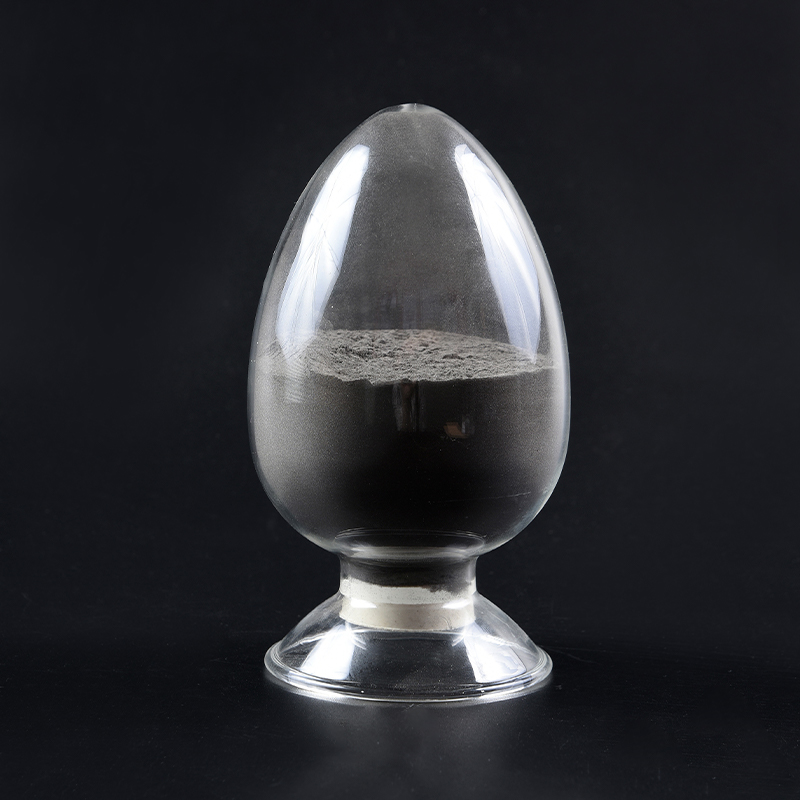 Proszek tytanowy Czystość: 99,8-99,99% Wielkość cząstek: Możliwość dostosowania Opakowanie: Dwuwarstwowe opakowanie próżniowe Zastosowania: druk 3D, cele, MIM, metalurgia proszków, cele napylania... Zobacz produkt →
Co napisać w zamówieniu zakupu
Większość sporów ma swoje źródło w specyfikacji opisującej materiał, ale nie w kryteriach akceptacji. Poniższa lista kontrolna obejmuje punkty, które zwykle są pomijane.
- Norma, rok rewizji i klasa, na przykład ASTM F67 klasa 2 lub ASTM F136 dla Ti-6Al-4V ELI, plus równoważne oznaczenie ISO, jeśli urządzenie posiada znak CE.
- Limity elementów śródmiąższowych i resztkowych, z węższymi wartościami maksymalnymi niż standardowe, w przypadku zmęczenia lub długotrwałej implantacji.
- Forma i wymiary produktu, w tym grubość lub średnica, długość oraz dozwolone wygięcie lub skręt.
- Obróbka warunkowa i cieplna, taka jak wyżarzanie, wyżarzanie w młynie lub określony poziom pracy na zimno.
- Stan powierzchni i wykończenie, czy to trawione, szlifowane, obrobione czy polerowane, z docelową chropowatością tam, gdzie ma to znaczenie.
- Minima właściwości mechanicznych: wytrzymałość na rozciąganie, granica plastyczności, wydłużenie i zmniejszenie powierzchni.
- Testowanie i kontrola: metoda chemiczna, kontrola ultradźwiękowa lub radiograficzna, mikrostruktura i ocena wtrąceń.
- Dokumentacja: certyfikat walcowni zgodny z EN 10204 3.1, identyfikowalność liczby wytopów i dowody systemu jakości, takie jak ISO 9001 lub IATF 16949.
- Pakowanie i obsługa: kontrola zanieczyszczeń, brak kontaktu z mieszanymi metalami, brak pozostałości zawierających chlorki.
Dwie notatki handlowe. Różnice cenowe między dostawcami tego samego gatunku zwykle odzwierciedlają drogę wytapiania, głębokość testowania i dokumentację, a nie sam metal, dlatego należy porównać zakres certyfikatu, a nie numer nagłówka. I zapytaj, co się stanie, gdy ciepło ominie węższe okno śródmiąższowe. Dostawca, który przeprowadza testy tylko podczas kontroli końcowej, przekaże koszt nieudanego stopu na Ciebie jako czas realizacji, podczas gdy dostawca posiadający własne oczyszczanie, topienie i obróbkę może przerobić lub ponownie stopić na wcześniejszym etapie łańcucha. Taka jest praktyczna wartość pionowo zintegrowanego łańcucha dostaw, a jest ona warta więcej niż niewielki rabat na fakturze.
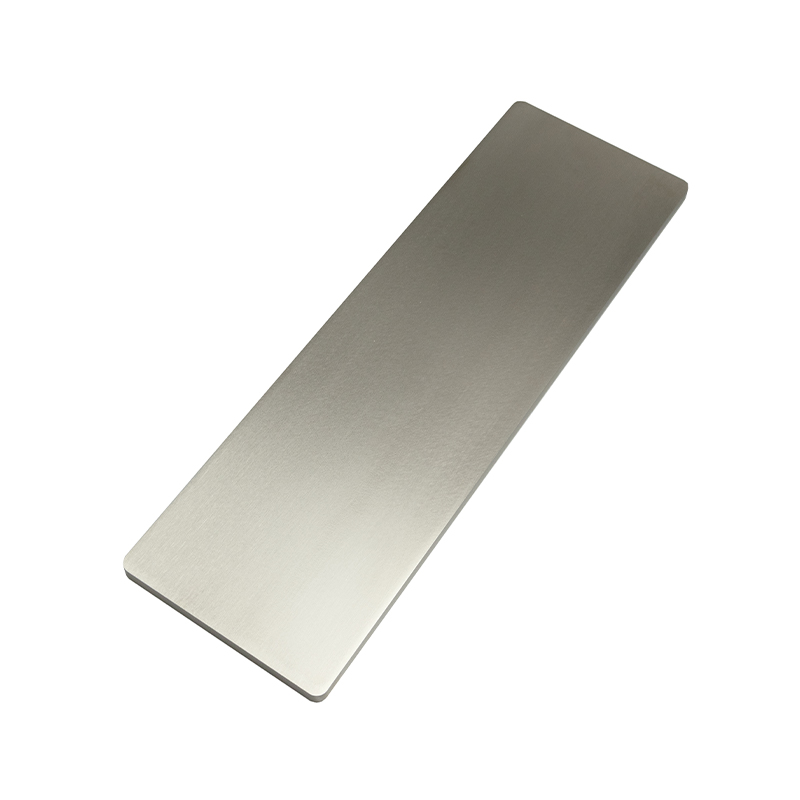 Płyta tytanowa Czystość: 99,9–99,9995% Maksymalny rozmiar: Możliwość dostosowania Maksymalna waga: Możliwość dostosowania Opakowanie: Pakowane próżniowo drewniana skrzynia z wkładką z bawełny perłowej Zobacz produkt →
Sektor po sektorze: dokąd trafiają te same metale
Dyscyplina czystości, której potrzebują producenci implantów, jest wspólna dla kilku innych branż, co ma znaczenie w przypadku małych ilości lub krótkich terminów realizacji.
- Biomedyczne: płytki kostne, pręty kręgowe, implanty dentystyczne, instrumenty i porowate powłoki, zwykle z tytanu, Ti-6Al-4V ELI i tantalu. Dalsze szczegóły znajdują się na strona branży biomedycznej .
- Przemysł lotniczy i lotniczy: komponenty odporne na wysoką temperaturę i korozję, w których tantal, niob i tytan służą częściom konstrukcyjnym i sąsiadującym z silnikiem.
- Półprzewodniki: cele do napylania i metale klasy elektronicznej, których czystość mierzy się w częściach na milion i obowiązuje ta sama dyscyplina topienia.
- Wyświetlacz płaski i energia słoneczna: cele miedziane i molibdenowe oraz cienkowarstwowe materiały źródłowe.
- Nowa energia: akumulatory i komponenty wodorowe wymagające kontrolowanej chemii i niskiego poziomu zanieczyszczeń.
Często zadawane pytania
Czy tytan jest zawsze najbardziej biokompatybilnym metalem?
Nie. Tytan jest zdecydowanie preferowanym materiałem do kontaktu z kością ze względu na warstwę tlenku i właściwości mechaniczne, ale tantal i niob zapewniają doskonałą odporność na korozję przy większej gęstości i koszcie, a kobalt-chrom zapewnia lepszą odporność na zużycie w przypadku powierzchni przegubowych. Prawidłowa odpowiedź zależy od typu kontaktu, czasu trwania i obciążenia.
Czy „klasa medyczna” oznacza, że materiał jest certyfikowany do implantacji?
Nie. Jest to raczej oznaczenie stopnia niż certyfikat. Sprawdź normę i jej wersję, raport z testów i system jakości dostawcy. ISO 9001 i IATF 16949 opisują możliwości produkcyjne; zezwolenie na poziomie urządzenia jest odrębnym procesem regulacyjnym.
W jaki sposób faktycznie testuje się biokompatybilność?
Poprzez serię ISO 10993, zaczynając od charakterystyki chemicznej i cytotoksyczności in vitro, następnie przechodząc do badań nad uczuleniem, podrażnieniem, toksycznością ogólnoustrojową i implantacją, zgodnie z wymaganiami kategorii kontaktu. Testowanie odbywa się na gotowym urządzeniu lub reprezentatywnej próbce, a nie na samym surowym stopie.
Czy proszek metalowy można ponownie wykorzystać w produkcji przyrostowej?
Tak, ze sterowaniem. Śledź zawartość tlenu i azotu, rozkład wielkości cząstek i płynność pomiędzy kompilacjami, ustaw maksymalną liczbę cykli ponownego użycia i mieszaj z pierwotnym proszkiem zgodnie z udokumentowaną procedurą.
Materiały biokompatybilne wybiera się na podstawie danych, a nie przymiotników. Ustal normę i gatunek, dokręć okienko międzywęzłowe wszędzie tam, gdzie występuje zmęczenie lub długotrwały kontakt, i zakwalifikuj drogę topienia i obróbkę powierzchni równie dokładnie, jak samą chemię. Dostawcy kontrolujący oczyszczanie, topienie i pracę pod jednym dachem ułatwiają obronę podczas audytu.
Jeśli jako część mającą kontakt z ciałem określasz tytan, tantal lub niob, prześlij rysunek i kryteria akceptacji a my potwierdzimy, co może zawierać proces.
KIM JESTEŚMY

Firma Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) została założona w czerwcu 2012 roku i posiada pięć baz produkcyjnych na terenie Chin. Zajmujemy się oczyszczaniem, topieniem, odlewaniem i przetwarzaniem wysokiej czystości tytanu, niklu, miedzi, niobu, kobaltu itp. i zapewniamy pełną gamę metali klasy elektronicznej, takich jak kryształy elektrolityczne o wysokiej czystości, wlewki, wlewki kute, proszki i płyty.
Nasz zespół składa się z ekspertów branżowych i 40-osobowej kadry przedsiębiorczej z wykształceniem metalurgicznym, z których wszyscy zajmują się industrializacją materiałów najwyższej jakości.
Obecnie firma zakończyła projektowanie swojego łańcucha przemysłu materiałów ultraczystych, aby zapewnić jakość, terminowość dostaw i lepszą obsługę klienta.
Wszyscy pracownicy są zaangażowani i zmotywowani i nie mogą się doczekać spełnienia wymagań klientów.
CERTYFIKATY


PRASA I MEDIA




Prawa autorskie © CRNMC
Producent metali o ultrawysokiej czystości Niestandardowa fabryka 5N, 6N, 7N