
Przewodnik po materiałach anodowych: stopnie czystości, metale i kontrola źródeł ogniw
Inżynier ds. zakupów podpisuje 300-kilogramową partię folii miedzianej. Dwa dni później nie przechodzi kontroli przychodzącej: żelazo przy 18 ppm w porównaniu z 10 ppm, tlen przy 22 ppm w porównaniu z 8 ppm. Na certyfikacie materiał ma czystość 99,99%. Nadal nie może przedostać się na linię powlekania.
Ta rozbieżność pomiędzy klasą wydrukowaną na dokumencie a profilem zanieczyszczeń, które faktycznie docierają do zakładu, stanowi cały problem związany z pozyskiwaniem materiału anodowego. Wniosek pierwszy: w przypadku metali po stronie anody liczba decydująca o wydajności nie jest głównym procentem czystości. To indywidualne limity pierwiastków śladowych, metoda analityczna zastosowana do ich potwierdzenia oraz kontrola procesu zapewniają ich stabilność w każdej partii.
Poniżej omówiono umiejscowienie metali o ultrawysokiej czystości w ogniwach litowo-jonowych, anodach elektrochemicznych i kondensatorach elektrolitycznych, określenie realistycznych klas dla każdego z nich, a także kontrole, które zapobiegają odchyleniom od specyfikacji kwalifikowanego materiału.
Materiał anody: jeden termin, trzy różne arkusze specyfikacji
Poproś pięciu inżynierów o zdefiniowanie materiału anody, a otrzymasz co najmniej trzy odpowiedzi, każda dołączona do innego zamówienia. Słowo opisuje funkcję, a nie klasę materiału. Kupowanie wbrew błędnej definicji to jeden z droższych błędów w tej kategorii, ponieważ specyfikacja napisana dla anody kondensatora prawie nic nie mówi o kolektorze prądu akumulatora.
- Materiał aktywny anody akumulatora — grafit, węgiel twardy, kompozyty krzemowo-węglowe, tytanian litu (LTO) i tlenek tytanu i niobu (TiNb2O7). Wymogi czystości dotyczą prekursorów metali, a nie gotowej części metalowej.
- Anody elektrochemiczne — blacha, siatka lub rura tytanowa z powłoką z mieszanych tlenków metali, stosowana w galwanizacji, ochronie katodowej, uzdatnianiu wody i obsłudze chloro-alkalicznej. Liczy się czystość podłoża, płaskość i przyczepność powłoki.
- Anody kondensatorów — korpusy ze spiekanego proszku tantalu lub niobu wewnątrz stałych kondensatorów elektrolitycznych. Miernikami są pojemność na gram, zawartość tlenu i węgla oraz skurcz podczas spiekania.
| Kategoria anoda | Metal nieszlachetny lub materiał | Co testują kupujący | Typowy tryb awaryjny |
|---|---|---|---|
| Aktywny materiał baterii | Grafit, twardy węgiel, krzem, LTO, TiNb2O7 | Rozmiar cząstek, gęstość nasypowa, wydajność pierwszego cyklu | Spadek wydajności, wytwarzanie gazu |
| Kolektor prądu | Folia miedziana, nikiel, siatka tytanowa | Rezystywność, zawartość tlenu, tolerancja grubości | Otworki, rozwarstwienie powłoki |
| Anoda elektrochemiczna | Tytan klasy 1 lub 2 z powłoką MMO | Płaskość podłoża, obciążenie powłoki | Odpryski powłoki, pasywacja |
| Anoda kondensatora | Proszek tantalu i niobu | CV/g, zawartość tlenu i węgla, skurcz | Wysoki prąd upływowy, niska pojemność |
Gdzie metal faktycznie znajduje się wewnątrz anody litowo-jonowej
W dostępnych na rynku ogniwach litowo-jonowych materiałem aktywnym jest węgiel lub mieszanka węgla i krzemu. Metal jest wszystkim dookoła i jest równie ściśle określony.
Kolektor prądu anodowego jest wykonany z folii miedzianej, zwykle o grubości od 6 do 9 µm, w konstrukcjach wysokoenergetycznych o grubości od 4,5 do 6 µm. Przy tej grubości folia jest zwykle określana na 4N (99,99%), z tlenem utrzymywanym na poziomie poniżej 5 do 8 ppm i pojedynczymi pierwiastkami, takimi jak żelazo i siarka, ograniczonymi do niskich jednocyfrowych wartości. Partie, które spełniają limit całkowitego zanieczyszczenia przy zawartości 15 ppm żelaza, nadal będą trawione w otworach, tracą przyczepność na styku powłoki i rozdzierają się wzdłuż krawędzi podczas nawijania.
Nikiel występuje w zakładkach, w niklowanej miedzi oraz w specjalnych foliach do ogniw wysokotemperaturowych. Tytan pojawia się w postaci siatki, filcu lub arkusza, gdy odporność na korozję ma większe znaczenie niż przewodność – na przykład w elektrodach pracujących w kwaśnych elektrolitach lub w ogniwach elektrolitycznych, gdzie ta sama część tytanowa działa jak robocza anoda.
Wywoływanie cienkowarstwowe i w stanie stałym obejmuje etap próżniowy. Cele napylania miedzią stosowane do osadzania warstw zarodkowych i kolektorów prądu ocenia się na podstawie czystości docelowej, wielkości ziaren i zawartości tlenu, ponieważ zmienne te wpływają na oporność powłoki i wytwarzanie cząstek na podłożu.
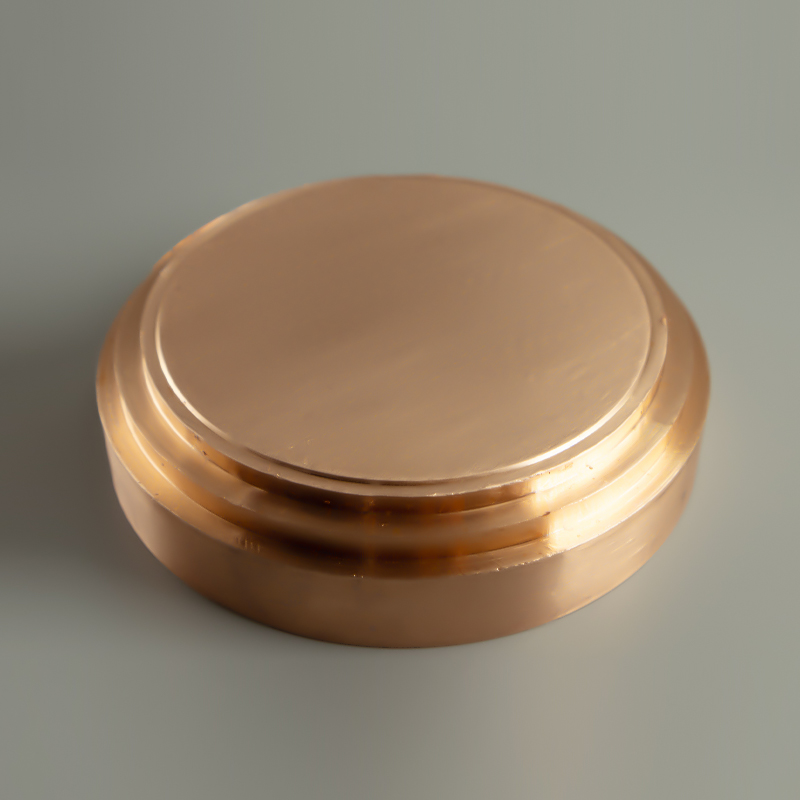 Cele do napylania miedzi o wysokiej czystości do cienkich warstw PVD Cele do napylania miedzią o wysokiej czystości do warstw zarodkowych PVD i kolektorów prądu, oferujące czystość na poziomie 99,999–99,9999% i konfigurowalne wymiary sprzętu do powlekania. Zobacz produkt →
Popyt na te materiały koncentruje się w kilku zastosowania nowej energii , gdzie pojedynczy element niezgodny ze specyfikacją może przestoić linię powlekania przez całą zmianę.
- Anoda spinelowa LTO
- Anoda grafitowa
- Kompozyt z dominacją krzemu
Wykres: przykładowe zachowanie pojemności przez 1000 cykli, indeksowane do 100% w pierwszym cyklu. Oś Y: retencja w procentach.
Stopnie czystości: co właściwie obiecują 3N, 4N i 5N
Stopień czystości to skrót określający całkowity pułap zanieczyszczeń, a ten skrót ukrywa stukrotne różnice.
- 3N oznacza 99,9% metalu lub do 1000 ppm wszystkiego innego.
- 3N5 oznacza 99,95%, do 500 ppm.
- 4N oznacza 99,99%, do 100 ppm.
- 4N5 oznacza 99,995%, do 50 str./min.
- 5N oznacza 99,999%, do 10 ppm.
Pułapka polega na tym, że certyfikat 4N obiecuje jedynie, że suma pozostanie poniżej 100 ppm. Partia zawierająca 60 ppm żelaza, 20 ppm tlenu i 15 ppm siarki odpowiada 4N i nadal nie nadaje się do zastosowania w przypadku cienkiej folii miedzianej. Dlatego też zamówienie po stronie anody wymaga limitów specyficznych dla pierwiastka oraz określenia metody analitycznej stojącej za każdą liczbą.
ICP-OES obsługuje rutynowe metale śladowe w ilościach do około 1 ppm. ICP-MS sięga zakresu ppb i jest zwykłym narzędziem dla 4N5 i wyższych. Spektrometria mas z wyładowaniem jarzeniowym weryfikuje materiał 5N, natomiast techniki spalania mierzą tlen, azot, wodór, węgiel i siarkę — pierwiastki śródmiąższowe, które standardowe panele zawierające metale śladowe całkowicie ignorują.
| Ocena | Czystość nominalna | Całkowity pułap zanieczyszczeń | Typowe zastosowanie po stronie anody | Metoda weryfikacji |
|---|---|---|---|---|
| 3N | 99,9% | 1000 ppm | Przemysłowe anody elektrochemiczne | ICP-OES |
| 3N5 | 99,95% | 500 ppm | Surowiec tlenek niobu | ICP-MS |
| 4N | 99,99% | 100 ppm | Folia miedziana odbierająca prąd, cele | ICP-MS plus spalanie |
| 4N5 | 99,995% | 50 ppm | Tytan i niob na anody o wysokiej wytrzymałości | ICP-MS plus GDMS |
| 5N | 99,999% | 10 ppm | Ogniwa badawcze, anody cienkowarstwowe | GDMS |
Tytan i niob: metale kryjące się za wysokowydajnymi anodami
Dwie substancje chemiczne wymieniają gęstość energii na wydajność szybkości i trwałość cyklu i obie zależą od tytanu i niobu: tytanian litu (Li4Ti5O12, znany jako LTO) i tlenek tytanu-niobu (TiNb2O7) oraz prostsza droga pięciotlenku niobu.
LTO to spinel z płaskim napięciem plateau 1,55 V, praktyczną pojemnością około 175 mAh/g i naprężeniem sieci bliskim zera, dzięki czemu wytrzymuje dziesiątki tysięcy cykli. Jego prekursor — dwutlenek tytanu lub proszek tytanu — musi zatrzymywać żelazo, niob i resztkowe metale alkaliczne na niskim poziomie, ponieważ zanieczyszczenia te osiadają w siatce spinelowej i zwiększają impedancję.
Pięciotlenek niobu dostarcza około 180 do 200 mAh/g przy bezpiecznym oknie operacyjnym i dużej wydajności. TiNb2O7 idzie dalej, z teoretyczną pojemnością bliską 387 mAh/g, ale zużywa oba metale i wymaga stałej kontroli zawartości tlenu w surowcu niobowym. Praktyczny łańcuch dostaw obejmuje wlewki niobu, wodorowanie i mielenie, aż do proszku i tlenku, więc czystość wlewka stanowi podstawę dla wszystkich dalszych etapów produkcji. Zrozumienie Rola niobu w gałęziach przemysłu zaawansowanych technologii pomaga wyjaśnić, dlaczego niob 3N5 i 4N ma wyższą cenę w porównaniu ze zwykłymi gatunkami żelazostopów.
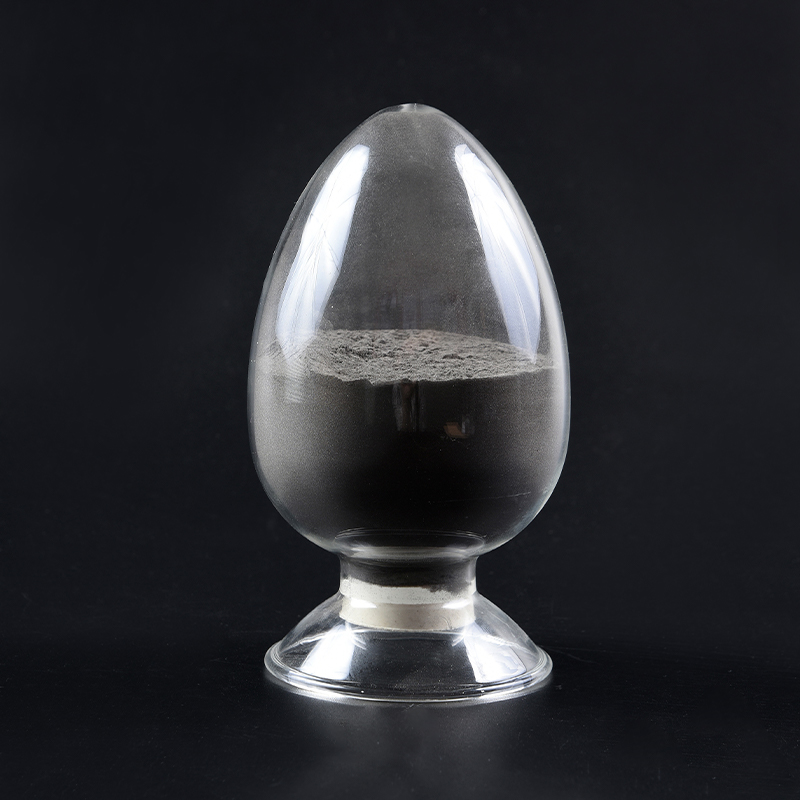 Proszek tytanowy o wysokiej czystości do celów AM, MIM i rozpylających Proszek tytanowy o wysokiej czystości do wytwarzania przyrostowego, MIM i celów napylania, z możliwością dostosowania wielkości cząstek i czystością 99,8–99,99% do zaawansowanej produkcji. Zobacz produkt →
Wykres: praktyczna pojemność odwracalna w ogniwach komercyjnych, mAh/g. Wartości są typowe, nie gwarantowane i zależą od konstrukcji ogniwa i składu elektrody.
Materiały anodowe tantalu i niobu w kondensatorach
W stałym kondensatorze elektrolitycznym anodą jest porowaty spiekany granulat proszku tantalu, co oznacza, że proszek jest składnikiem. Typowa specyfikacja wymaga zawartości tantalu od 99,95% do 99,99%, tlenu kontrolowanego w określonym zakresie, niskiego poziomu węgla oraz uzgodnionego rozkładu wielkości cząstek i gęstości Scotta. Kupujący porównują pojemność na gram, skurcz po spiekaniu i prąd upływu w gotowej części, a nie pojedynczą wartość czystości.
Niob i anody z tlenku niobu są tańszą alternatywą. Niob jest mniej więcej o połowę tak gęsty jak tantal, więc potrzeba mniej gramów na część, a anody tlenkowe są bardziej tolerancyjne przy rozpływie w wysokiej temperaturze. Kompromisem jest ściślejsza kontrola tlenu podczas spiekania, ponieważ nadmiar tlenu przekształca się w prąd upływowy. Niezależnie od tego, jaką drogę wybierze producent kondensatorów, zaczyna się od wlewka o wysokiej czystości, który jest przekształcany w proszek, a profil śródmiąższowy wlewka podąża za proszkiem aż do gotowej anody.
 Wlewek niobu o wysokiej czystości do półprzewodników i nadstopów Wlewki z 99,99% niobu o wysokiej czystości do tarcz do napylania półprzewodników, tygli, nadstopów i stopów nadprzewodzących, o wymiarach do 400 mm i masie 2 ton. Zobacz produkt →
Lista kontrolna zamówień, która zapobiega odrzuceniu partii
Większość sporów anoda-metal ma swoje korzenie w specyfikacji, która została zapisana w oparciu o wartości procentowe, a nie o tryb awarii. Osiem pozycji wypełnia tę lukę.
- Zapisz specyficzne dla pierwiastka limity żelaza, niklu, chromu, siarki i chlorku, a nie tylko całkowity pułap zanieczyszczeń.
- Nazwij metodę analityczną i granicę wykrywalności wymaganą dla każdego pierwiastka.
- Określ pierwiastki śródmiąższowe — tlen, azot, wodór, węgiel i siarka — dla miedzi, tytanu i niobu.
- Oddzielnie ustaw tolerancje wymiarowe: grubość w granicach plus minus 5%, plus szerokość, wygięcie i chropowatość powierzchni, jeśli ma to zastosowanie.
- W przypadku proszków należy podać rozkład wielkości cząstek, gęstość Scotta i zawartość tlenu na każdym certyfikacie.
- Wymagaj certyfikatu analizy dla każdej partii identyfikującego numer wytopu, stopu lub wlewka.
- Potwierdź przebieg procesu — elektroliza, topienie indukcyjne w próżni, topienie wiązką elektronów lub przetapianie łukiem próżniowym pozostawiają inny ślad resztkowy.
- Sprawdź system jakości: ISO9001 jako punkt odniesienia, IATF16949, jeśli materiał zasila program akumulatorów samochodowych, i uzgodnij opakowanie i okres przydatności do spożycia, ponieważ powierzchnie tytanu i niobu pochłaniają tlen podczas przechowywania.
- Czystość poza specyfikacją — 38%
- Wady powierzchni i krawędzi — 24%
- Tolerancja wymiarowa — 20%
- Luki w dokumentacji — 18%
Wykres: typowy rozkład odrzutów metalu anodowego stwierdzony podczas kontroli przychodzącej.
Często zadawane pytania dotyczące materiału anodowego
Czy wyższy stopień czystości jest zawsze lepszy dla materiału anody?
Nie. Grade odpowiada na pytanie dotyczące całkowitego zanieczyszczenia; tryb awarii zależy zwykle od jednego lub dwóch elementów. Miedź 4N z tlenem utrzymanym poniżej 5 ppm będzie miała lepsze wyniki niż nominalna miedź 5N z niestabilnym tlenem i siarką, ponieważ powstawanie dziur i utrata przyczepności wynikają raczej z tych konkretnych pierwiastków, a nie z całości.
Jaka jest praktyczna różnica między miedzią 4N i 4N5?
W przybliżeniu dwukrotny współczynnik całkowitego pułapu zanieczyszczeń: 100 ppm w porównaniu z 50 ppm. W przypadku folii cieńszych niż 6 µm różnica ta często decyduje o tym, czy przychodząca partia przejdzie, ponieważ ten sam bezwzględny poziom żelaza powoduje większy udział przekroju poprzecznego folii w miarę zmniejszania się grubości.
Z jakiego metalu wykonany jest kolektor prądu anodowego?
Miedź w prawie każdej konstrukcji litowo-jonowej, niklowana miedź na wypustki oraz siatka lub blacha tytanowa, gdzie odporność na korozję przewyższa przewodność. Aktywny materiał grafitowy znajduje się na górze; metal znajdujący się pod spodem nadal musi zachować swoją rezystywność i jakość powierzchni poprzez powlekanie, suszenie, kalandrowanie i nawijanie.
W jaki sposób sprawdzana jest czystość dostarczonej partii?
Poprzez certyfikat analizy dla każdej partii oparty na ICP-MS lub ICP-OES dla metali śladowych i analizę spalania pod kątem tlenu, azotu, wodoru, węgla i siarki, a także niezależną kontrolę zatrzymanych próbek. Dostawcy oferujący dedykowaną usługę badania czystości znacznie skracają ten etap weryfikacji.
Ningbo Chuangrun New Materials zajmuje się oczyszczaniem, topieniem, odlewaniem i przetwarzaniem metali o ultrawysokiej czystości od 2012 roku, działając w pięciu bazach produkcyjnych z zespołem około 40 specjalistów w dziedzinie metalurgii i ponad 60 zarejestrowanymi patentami technologicznymi. Asortyment produktów obejmuje tytan, nikiel, miedź, niob, kobalt, tantal, molibden i stopy w postaci kryształów, wlewków, proszku, gąbki, płyt, prętów, rur i tarcz, wspierane przez systemy jakości ISO9001 i IATF16949 oraz dedykowaną usługę testowania czystości.
Jeśli określasz metale po stronie anody i chcesz, aby profil zanieczyszczeń element po elemencie był potwierdzony przed wysyłką, a nie po, wyślij specyfikację do zespołu i poproś o analizę na poziomie partii w oparciu o własne limity.
KIM JESTEŚMY

Firma Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) została założona w czerwcu 2012 roku i posiada pięć baz produkcyjnych na terenie Chin. Zajmujemy się oczyszczaniem, topieniem, odlewaniem i przetwarzaniem wysokiej czystości tytanu, niklu, miedzi, niobu, kobaltu itp. i zapewniamy pełną gamę metali klasy elektronicznej, takich jak kryształy elektrolityczne o wysokiej czystości, wlewki, wlewki kute, proszki i płyty.
Nasz zespół składa się z ekspertów branżowych i 40-osobowej kadry przedsiębiorczej z wykształceniem metalurgicznym, z których wszyscy zajmują się industrializacją materiałów najwyższej jakości.
Obecnie firma zakończyła projektowanie swojego łańcucha przemysłu materiałów ultraczystych, aby zapewnić jakość, terminowość dostaw i lepszą obsługę klienta.
Wszyscy pracownicy są zaangażowani i zmotywowani i nie mogą się doczekać spełnienia wymagań klientów.
CERTYFIKATY


PRASA I MEDIA




Prawa autorskie © CRNMC
Producent metali o ultrawysokiej czystości Niestandardowa fabryka 5N, 6N, 7N